 手机版
 化工仪器网手机版
 化工仪器网小程序
 官方微信
 公众号:chem17
 扫码关注视频号

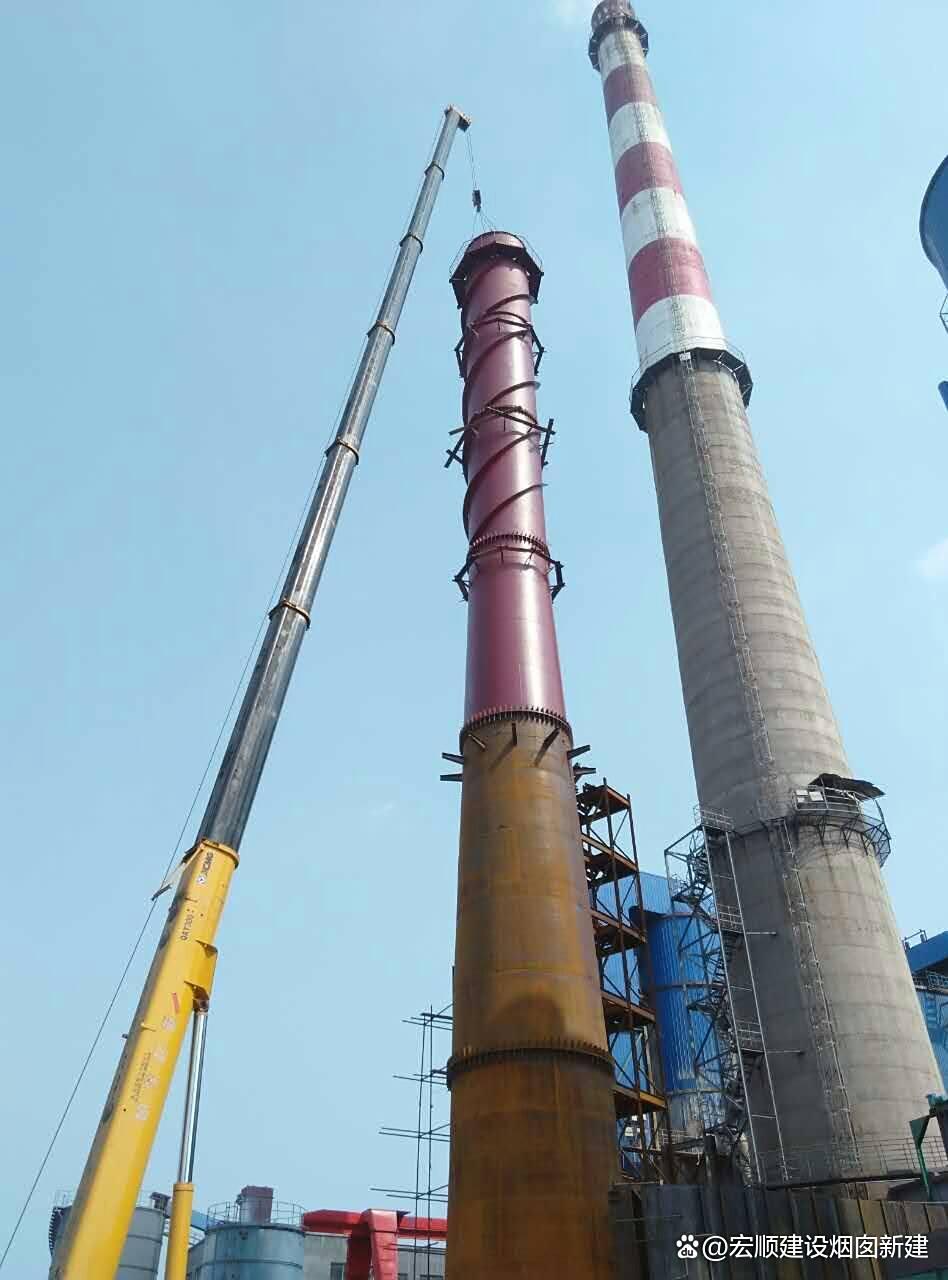
钛钢烟囱检修|钛钢烟囱检修施工工序及技术要点
一、前期隐患全面排查与评估
(一)外部检测
使用无人机搭载高清摄像头与热成像仪,对烟囱外筒壁进行全高度扫描,识别外部裂缝、腐蚀斑点及渗漏痕迹。
重点检查焊缝区域,通过目视与仪器检测确认是否存在开裂或腐蚀扩展。
(二)内部探查
作业人员通过内部爬梯与检修平台进入筒壁内侧,使用超声波测厚仪检测壁厚,记录内衬砖脱落数量、密封层开裂长度。
形成《烟囱损伤评估报告》,明确腐蚀等级(如轻度、中度、重度)及修复优先级。
二、漏洞精准封堵与结构补强
(一)小漏洞处理(直径<30cm)
清除漏洞周边松散混凝土与锈蚀钢筋,用钢丝刷打磨至露出新鲜基材。
植入直径8mm螺纹钢筋,采用C40微膨胀混凝土分层浇筑(每层≤5cm),振捣密实后覆盖养护。
混凝土中添加聚丙烯抗裂纤维,减少收缩裂缝。
(二)大漏洞处理(直径≥30cm)
在漏洞周边2倍直径范围内绑扎Φ12mm钢筋网,与原筒壁钢筋焊接固定。
支设钢模板,浇筑C40抗渗混凝土,采用“洒水养护+塑料膜覆盖”养护7天,确保强度达标。
(三)钛复层焊接保护
钛与钢焊接时,通过结构设计避免钛-铁脆性化合物生成,采用氩弧焊工艺。
钛复层焊接参数:板厚1.6mm时,焊丝直径1.0-2.0mm,电流60-80A,喷嘴氩气流量10-12L/min,拖罩氩气流量14-16L/min。
三、内衬防腐系统修复与强化
内衬砖修复:清除脱落、松动耐酸瓷砖,基层打磨后用呋喃树脂胶泥重新粘贴,确保错缝排列,胶泥饱满度≥95%。
密封层重建:对新粘贴瓷砖接缝及原有开裂密封层,砂纸打磨后涂刷聚四氟乙烯密封胶,形成连续无间隙密封层。漏洞封堵区域额外涂刷环氧煤沥青漆,增强局部防腐能力。
防腐质量检测:修复后进行电火花检漏试验与粘结强度测试,确保防腐层无缺陷。
四、外部涂层修复与耐候性提升
表面处理:清除漏洞周边外筒壁旧漆、锈蚀与积灰,打磨至Sa2.0级除锈标准。
涂层施工:涂刷环氧封闭底漆,干燥后涂刷丙烯酸聚氨酯面漆,确保修复区域与周边外观统一,具备耐候性。
五、高空作业安全管控与效率提升
安全防护体系:作业人员佩戴双钩安全绳,作业区域下方设置安全网,防止物体坠落。烟囱内部通风不良区域配备轴流风机,确保氧气浓度≥19.5%、有害气体浓度<职业接触限值,作业前进行气体检测。
作业效率优化:采用“高空吊篮+垂直运输平台”组合:吊篮用于外部检测与涂层修复,垂直运输平台用于内部材料运输,效率提升50%,减少体力消耗与安全风险。
六、技术难点与质量保障
混凝土与原结构结合度:原筒壁表面涂刷混凝土界面剂,增强粘结力;微膨胀混凝土振捣密实,避免收缩缝隙。
钛钢复合板焊接:严格区分钛复层与钢基层焊接顺序,防止脆性化合物生成,确保焊缝质量符合国家标准。
防腐系统耐久性:通过电火花检漏、粘结强度测试及第三方检测,确保防腐层长期有效,延长烟囱使用寿命5-8年。
本文采摘于【宏顺建设工程有限公司】主页
免责声明
- 凡本网注明“来源:化工仪器网”的所有作品,均为浙江兴旺宝明通网络有限公司-化工仪器网合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其他方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:化工仪器网”。违反上述声明者,本网将追究其相关法律责任。
- 本网转载并注明自其他来源(非化工仪器网)的作品,目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责,不承担此类作品侵权行为的直接责任及连带责任。其他媒体、网站或个人从本网转载时,必须保留本网注明的作品第一来源,并自负版权等法律责任。
- 如涉及作品内容、版权等问题,请在作品发表之日起一周内与本网联系,否则视为放弃相关权利。
 最新产品







 采购中心


